


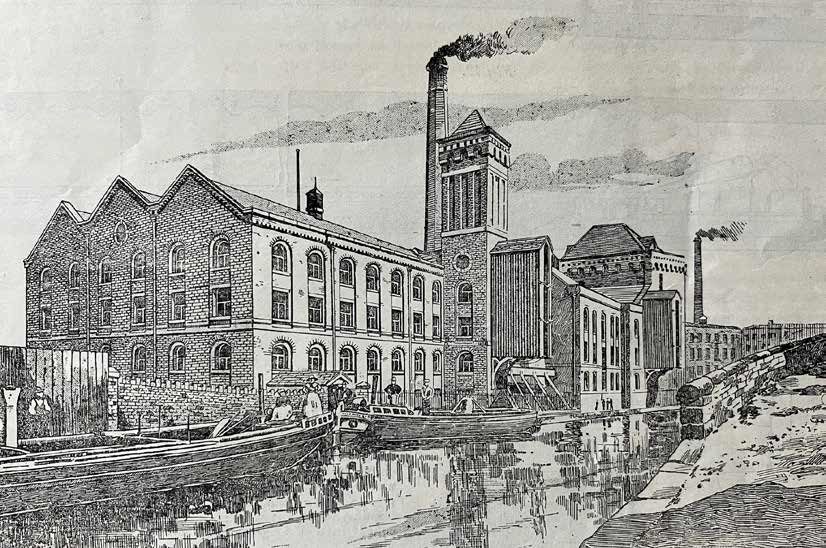
Revues du passé aux Mills Archive
par Mildred Cookson, Mills Archive Trust, Royaume-Uni
Le moulin de Joseph Appleby & Sons à Daisyfield a été remodelé au printemps 1893, comme le relate un article paru dans The Miller du 5 juin de la même année. Les travaux ont été réalisés par Whitmore & Binyon of Mark Lane, London & the Iron Works, Wicken Market, Suffolk. À l’époque, Edgar Appleby, partenaire de l’entreprise, était président élu de l’Association nationale des meuniers britanniques et irlandais.
Les moulins étaient bien situés pour recevoir les matières premières et distribuer les produits manufacturés, car ils disposaient d’un côté d’une voie d’eau et de l’autre d’une voie de garage du chemin de fer Lancashire & Yorkshire qui pouvait acheminer les marchandises vers n’importe quelle partie du Royaume-Uni.
Les travaux ont été supervisés par George Binyon, associé de la société d’ingénierie du Suffolk. La farine produite est très satisfaisante et est à mettre au crédit de la réflexion et du soin apportés à l’agencement des différentes machines qui composent l’usine. Le moulin a été conçu pour produire 25 à 28 sacs de farine par heure, mais il pouvait parfois atteindre 29,5 sacs.
Usine de fabrication de cylindres ultramoderne
L’installation à cylindres a été aménagée dans le bâtiment de cinq étages, entre l’entrepôt et les services de nettoyage des blés. Le rez-de-chaussée du moulin abritait l’entraînement principal et les 34 élévateurs qui acheminaient les différents produits au fur et à mesure de leur réception vers d’autres machines situées aux étages supérieurs, pour l’étape suivante du processus de réduction progressive du blé en farine et en abats.
Au premier étage, 31 moulins à cylindres ont été disposés pour 12 réductions du blé selon le système des cinq pauses. Le marinage du middling et du dunst, et la réduction de la semoule en 12 réduction ont été effectués sur dix-huit moulins à double cylindres Whitmore & Binyon, avec quatre cylindres de fer lisses et refroidis de 30 x 10 poches. La première cassure a été effectuée sur deux des moulins à double cylindre de Simon, chacun étant équipé de quatre cylindres de fer réfrigérés rainurés de 40 x 10 pouces. La troisième cassure a été produite sur trois moulins à double cylindre de Gray, dont l’un était équipé de quatre cylindres rainurés de 30 x 10 pouces et les deux autres de quatre cylindres de 18 x 9 pouces chacun, ainsi que sur un moulin à double cylindre de Whitmore & Binyon équipé de cylindres rainurés de 30 x 10 pouces. Les quatrième et cinquième cassures étaient effectuées sur cinq moulins à double cylindres avec. des cylindres rainurés de 30 x 10 pouces, chaque cassure nécessitant deux machines et demie. Cet étage abritait également cinq jeux de roues à aubes qui entraînaient les cinq jeux de meules de l’étage supérieur, ainsi qu’une ligne d’arbres actionnée par sept cordes.
Le deuxième étage était équipé d’une trieuse Tomlinson avec aspirateur pour classer et aspirer le blé avant qu’il ne passe dans les moulins à cylindres de la première brisure, de dix bobines de scalpage sur lesquelles les cinq brisures étaient tamisées, de deux scalpels pour chaque brisure, de neuf tamis épurateurs spéciaux “Victoria”, de trois tamis épurateurs Goodall, d’un dispositif pour mesurer le flux de blé nettoyé dans le moulin à cylindres et de cinq paries de meules à des fins de meunerie.
Le troisième étage comprenait onze machines de dressage centrifuge, une machine de dressage “Impact”, quatre tamis Dickey, cinq épurateurs de tamis de Goodall, sept épurateurs de tamis “Victoria’, les trémies contenant la matière à broyer sur les meules et trois lignes d’arbres, dont l’une était entraînée par des cordes et dont les deux autres arbres tiraient leur énergie au moyen de courroies.
Le quatrième étage comprenait dix centrifugeuses pour la farine, deux pour le son, quatre tamis Dickey et six machines à farine de Gray. L’étage supérieur du moulin comprenait 12 machines à dresser la farine de Gray, quatre machines à dresser la farine centrifuge et une vis sans fin pour le transport du blé.
Nettoyage et stockage avancés du blé
Le service de nettoyage du blé se trouvait dans un bâtiment séparé du moulin à cylindres et jouxtait le bâtiment du silo. Le département hébergeait trois processus de nettoyage. Deux séparateurs de grains à double excentrique, un réchauffeur Howarth avec ventilateur et refroidisseur, quatre laveurs de blé Bedford dans un cadre, deux laveurs Van Gelder avec chacun deux fouets, une machine à brosses Victor, 26 cylindres à coques et à orge, deux machines à brosses Throop et un séparateur de roches. À l’étage inférieur du département, un mélangeur peseur de blé Tomlinson avec huit trémies, conçu pour recevoir le blé des silos et le mélanger dans les proportions souhaitées en fonction du poids.
Le bâtiment du silo était le plus éloigné du moulin. Le blé était réceptionné et élevé à l’étage supérieur et, après avoir été pesé, déchargé dans l’un des douze silos carrés situés en dessous. Le silo était construit en bois selon le système américain et avait une profondeur d’environ 70 pieds. Il pouvait contenir environ 12 000 pièces de monnaie.
La force motrice provenait d’un moteur à vapeur à deux poutres composées de 600 chevaux. Un volant d’inertie de 40 tonnes était placé entre les deux moteurs et était entraîné par les deux manivelles placées à angle droit. La vapeur nécessaire à l’entraînement de ces moteurs était fournie par deux chaudières de 7,6 pi x 26 pi de long, dont la pression de service était de 70 psi.
L’ensemble des locaux a été équipé d’arroseurs automatiques “Grinnell”, l’eau provenant de la canalisation principale de la ville et d’un réservoir surélevé à une hauteur de 15 pieds au-dessus de l’arroseur le plus haut.
Messers Appleby & Sons ont été les premiers meuniers à adopter une protection par arrosage dans le pays, installée en 1887, et au fur et à mesure de l’installation de la nouvelle usine, celle-ci a été révisée, étendue et mise en conformité avec les exigences d’assurance existantes grâce à la nouvelle tête à valve en verre “Grinnell” introduite par MM. Dowson, Taylor and Co Ltd, de Londres et Manchester.

