


Une entreprise agricole familiale écossaise
Duncan Farms, une entreprise agricole familiale écossaise produisant des œufs traçables et durables, s’est associée à McArthur BDC pour rénover un processus de préparation des aliments très gourmand en main-d’œuvre, réduisant ainsi considérablement les besoins en personnel et améliorant l’efficacité opérationnelle.
Exploitant environ 7000 acres de cultures arables, dont du blé et de l’orge pour l’alimentation des volailles, de l’orge pour le marché du malt, ainsi que de l’avoine pour la consommation humaine et du colza, Duncan Farms utilisait un procéssus de préparation des aliments nécessitant d’importants déplacements de matières premières entre les sites. L’entreprise emballe plus de cinq millions d’œufs chaque semaine provenant de ses propres poules et de producteurs sous contrat.
“Nous avions depuis longtemps identifié certaines inefficacités dans nos opérations de mélange d’aliments, et la restructuration de l’un de nos sites avicoles a été l’occasion d’y remédier”, explique Duncan Gray, qui a dirigé le projet.
Une approche collaborative
Ayant entendu parler de McArthur BDC par le bouche-à-oreille, Duncan Farms a contacté l’équipe pour explorer les possibilités d’amélioration du processus existant. Bien que la ferme ait déjà élaboré un concept initial, elle a reconnu la valeur d’exploiter l’expérience éprouvée de McArthur BDC dans la manutention des céréales pour affiner ses idées.
“Nous avons examiné plusieurs autres fournisseurs, mais dès le départ, nous avons apprécié l’approche pratique et orientée solutions de McArthur BDC”, déclare Gray. “L’équipe a rapidement compris les défis auxquels nous étions confrontés et a travaillé avec nous pour développer un système qui apporterait les gains d’efficacité dont nous avions besoin.”
Le nouveau système
Au cœur de la nouvelle installation de traitement et de stockage des aliments se trouvent 12 silos à fond conique, chacun d’une capacité de 65 m3. Tous les silos peuvent être remplis à partir de l’une des trois trémies Skandia Elevator installées.
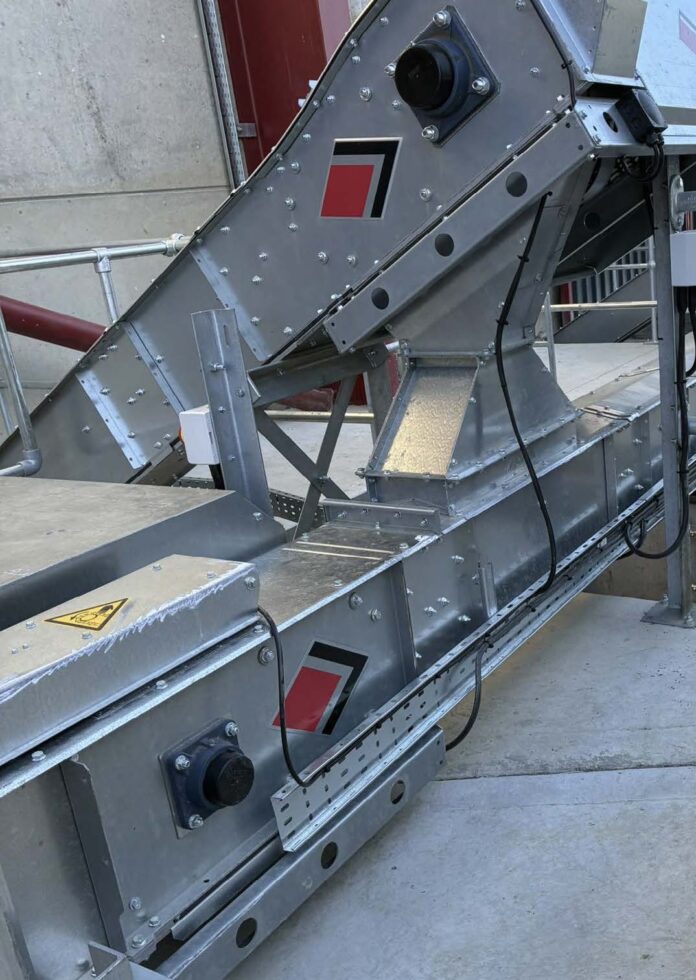
Une trémie hors sol, un convoyeur à tranchée Skandia 120 tph H-Line, est située dans le hangar de mélange et sert principalement aux ingrédients d’aliments “achetés” tels que les pellets de tournesol et le tourteau de soja livrés sur site par camions articulés. Depuis la trémie, les ingrédients sont acheminés vers un élévateur Skandia 120 tph puis vers le système de convoyage qui peut alimenter les 12 silos.
Les entrepôts adjacents de blé et d’orge produits sur place, d’une capacité totale de 17 000 tonnes, abritent chacun un convoyeur d’entrée Skandia 60 tph H-Line. Ces trémies transportent le grain vers un autre convoyeur qui l’achemine à travers la cour jusqu’au hangar de mélange et à l’élévateur. Le grain est ensuite distribué via le système de convoyage alimenté par les trois trémies, dans l’un des 12 silos à fond conique.
Automatisation et contrôle
L’ensemble du système est contrôlé via un écran tactile PLC de 21 pouces, permettant à l’opérateur de sélectionner le parcours des ingrédients et de gérer facilement le traitement des aliments. La fonctionnalité d’accès à distance permet la surveillance et le contrôle depuis un ordinateur portable ou un appareil mobile, offrant ainsi une flexibilité et une supervision accrues.
Chaque silo à fond conique est équipé de capteurs de niveau haut, moyen et bas pour automatiser le remplissage et la vidange, tandis que des moteurs vibrants à la base de chaque silo assurent un nettoyage efficace des silos.
Résultats et expansion future
“La différence apportée par le nouveau système est significative”, déclare Gray. “Nous avons réduit les besoins en main-d’œuvre, gagné du temps et amélioré l’efficacité globale de l’exploitation.”
Conçu en pensant à une expansion future, le nouveau système offre une solution évolutive qui peut s’adapter à la croissance de l’entreprise. ECS Electrical Ltd a joué un rôle clé pour garantir que les composants électriques étaient opérationnels et que le projet pouvait être achevé dans les délais.
“Travailler avec McArthur BDC a été une expérience très positive”, a ajouté Gray. “Leur expertise dans la manutention des céréales et leur capacité à proposer des solutions pratiques et bien réfléchies ont vraiment fait la différence. Ils ont fourni un service professionnel du début à la fin, et nous n’hésiterions pas à les recommander.”

