


Revues du passé aux Mills Archive
par Mildred Cookson, Mills Archive Trust, Royaume-Uni
Malte a été gouvernée par les Phéniciens, les Grecs, les Carthaginois, les Romains, les Arabes et les Chevaliers de Saint-Jean. Plus récemment les Français sont arrivés, puis de 1800 à 1964, les Britanniques avant l’indépendance.
Les Maltais ont toujours moulu leur propre farine, et l’île comptait des dizaines de moulins allant des petits moulins de campagne avec seulement une paire de meules, jusqu’aux grands moulins à cylindres à trois paires où le propriétaire tenait probablement sa comptabilité à la craie au dos d’une porte. Le long du Grand Port, il y avait pas moins de sept moulins à farine dont un géré par l’Amirauté.
Les Chevaliers de Saint-Jean, connus pour avoir construit les murs, les bastions et les palais de La Valette, ont également créé de nombreux entrepôts à blé appelés fosses lorsque l’île a été occupée par Napoléon. Elles étaient creusées dans la roche solide en forme de bouteille, avec une dalle de pierre circulaire faisant office de bouchon. Lorsque la fosse était pleine, la dalle de pierre était scellée tout autour afin que le blé puisse se conserver pendant de longues périodes.
Les fosses, en juin 1938, lorsque cet article a été écrit dans Milling, étaient encore utilisées pour stocker le blé. Elles étaient situées au sommet d’une colline où le blé était transporté, et le seul moyen de récupérer le blé était d’utiliser un panier et une corde.
C’est dans ce contexte qu’est arrivé le moulin très moderne de la société Pisani Flour Mills. Le nouveau moulin était situé sur la Marsa, une rue longeant le port au pied des remparts, et disposait de ses propres silos d’une capacité de 1300 tonnes.
Les murs du moulin sont en pierre maltaise, d’une épaisseur de 2 pieds 6 pouces. La conception et les spécifications du moulin ont été préparées par Thomas Robinson & Son de Rochdale, Royaume-Uni, qui a également fourni toutes les machines. La construction des silos était entre les mains d’un ingénieur britannique résidant à Malte.
Le bâtiment du moulin, à toit plat, comportait trois étages et un sous-sol comprenant les bureaux du moulin, un laboratoire et l’appartement du directeur du moulin. Comme il était construit sur une colline, un espace sous le bâtiment était réservé aux stationnement des véhicules.
Un bon éclairage, de larges passerelles et de larges escaliers étaient des caractéristiques du moulin, et il y avait suffisamment d’espace autour de toutes les machines. L’installation permettait l’ajout de plusieurs moulins à cylindres, plansichters et purificateurs supplémentaires. Cela visait à permettre la production éventuelle de semoule. Le moulin fonctionnait aussi bien avec du blé dur que du blé tendre.
Le blé pouvait être pris à un débit de 15 tonnes par heure via une trémie d’alimentation, puis passait sur un séparateur d’entrepôt et des balances automatiques avant d’entrer dans les silos. Ils contenaient 10 bacs carrés, chacun d’une capacité de 130 tonnes. Les machines de réception étaient efficacement aspirées et reliées à un collecteur de poussière cyclonique, et les bacs étaient alimentés par un seul convoyeur à vis sous les bacs. La proximité des silos avec le moulin supprimait la nécessité de bacs de stockage pour le blé sale dans la salle de tamisage. Le convoyeur sous les silos était équipé d’une commande réversible, afin de fonctionner comme une vis de retournement en plus de sa fonction principale d’alimentation de la salle de tamisage. La distribution depuis les bacs était régulée par des doseurs et mélangeurs Robinson de type BQm, mais lors du cycle de retournement, ces doseurs étaient contournés pour permettre la gestion de la capacité accrue nécessaire.
La salle de tamisage était simple et efficace et comprenait un séparateur de mouture, une batterie d’ultra-cylindres et un épierreur, tous reliés à un cyclone. Après ces machines venaient une pierre de type Mersey, une laveuse et rinceuse, et un fouet centrifuge.
Le séparateur de mouture était un modèle DZm avec des tamis facilement accessibles. Ceux-ci pouvaient être retirés et remplacés même en fonctionnement, bien que chaque tamis soit visible et puisse être entretenu facilement sans être retiré du séparateur. Après la séparation des graines, le blé passait dans un épierreur qui éliminait toutes les saletés et particules. Toutes les machines, étant sans ventilateur, étaient reliées à une aspiration centrale efficace de la salle de tamisage, qui débouchait dans un cyclone.
Un puits a été creusé pour fournir l’eau principale à l’installation de lavage, qui était composée de machines Robinson. Sous les bacs de lavage se trouvaient des mélangeurs doubles qui alimentaient le mélange dans les trois bacs de mouture du moulin, lesquels contenaient 12 heures de travail pour le moulin.
La machine combinée séparateur et brosse était un modèle Robinson HBm, dont le tamis supérieur retenait toute grosse matière étrangère qui aurait pu se retrouver dans le flux de grains, protégeant ainsi les premiers cylindres de broyage, avec un tamis à pois qui séparait les graines gonflées dans les bacs de conditionnement en raison de l’absorption d’eau.
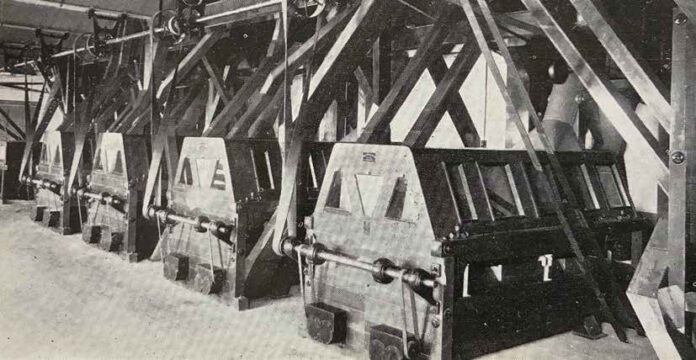
Les moulins à cylindres étaient installés en deux lignes, laissant de la place pour une troisième ligne si nécessaire. Le moulin était organisé selon un système à quatre cassures, avec deux cylindres d’ébauche et onze réductions. Les alimentations des deuxième, troisième et quatrième cassures étaient calibrées et, à l’exception de la deuxième cassure, tous les cylindres utilisés mesuraient 40 pouces de long, ce qui réduisait au minimum le nombre de pièces de rechange nécessaires.
Il y avait quatre plansichters, chacun équipé de cadres de tamis amovibles, et chacun comportait 12 tamis en profondeur. Les surlongues du plansichter de la quatrième cassure étaient envoyées vers un épousseter de son Robinson de type Sm qui classait le produit en grades grossiers et fins, éliminant toute trace de farine utilisable.
Tous les déchets issus de la machine de nettoyage du blé étaient collectés et passaient dans un moulin dreadnought, puis étaient moulus et emballés directement. Le son bien épousseté était également bien trié en grains grossiers et fins pour le sac de son.
Une note intéressante pour conclure : Malte possédait son propre moulin à farine souterrain complet, mis en place pendant la guerre froide pour répondre aux besoins alimentaires de sa population, si jamais cela devenait nécessaire.

